开料 NC:排钻、分层下刀与余料回收再排
从 1.0.182 起,优化生产 导出开料机 NC 时多了三项能力:开料机头上带垂直排钻的,可以让排钻直接打 φ5 系统孔;厚板分几层切时,层与层之间不再抬刀;每单切剩的余料可以记进余料库,下一单同料排版时先用掉。从 1.0.183 起,余料库放在企业云端,同一企业的人共用一个余料库。
三项都在优化生产页右上角 设置 打开的「任务设置」里配置。排钻和余料回收出厂都是关的,不打开就不影响导出结果;分层下刀只在您设了每层深度时才起作用。
| 功能 | 在哪设置 | 出厂状态 |
|---|---|---|
| 排钻包 | 设置 → NC 输出 → 开料机 · 垂直排钻包 | 关 |
| 分层下刀 | 设置 → 刀具参数 | 每刀下切 0(一刀切透);层间不抬刀已勾选 |
| 余料回收再排 | 设置 → 工艺与防跑板 → 余料 | 关 |
| 拐角圆弧(1.0.187 起) | 设置 → NC 输出 → 程控 · 当前机台方言 → 刀路拐角输出圆弧(G2/G3) | 开 |
改完记得点「存为默认」
任务设置底部的 存为默认 会把这些设置记下来,以后新开页面直接用。排钻设置尤其要注意:不点「存为默认」不生效,见下文。
一、排钻包:让开料机排钻打系统孔
有些开料机的机头上带一排垂直钻。勾上排钻包后,符合条件的孔由开料机排钻一次打出,不再交给六面钻:
- 孔径等于某一根钻的直径(出厂模板是 9 根 φ5 钻);
- 在板的正面、不打穿;
- 孔深不超过这根钻的「最大钻深」(出厂 20mm)。
典型就是 φ5 系统孔、层板托孔。孔距对得上钻间距(出厂 32mm)的,一次落多根钻;钻头只落在有孔的地方。
打开方法
- 优化生产页点 设置,切到 NC 输出,找到「开料机 · 垂直排钻包」;
- 勾选 这台开料机有垂直排钻包;
- 按自家钻包核对钻排方向、钻间距和每根钻的直径、最大钻深、偏移;
- 把每根钻的落钻 M 号,以及下方「落钻指令」「收钻指令」改成自家机床说明书上的写法;
- 点底部 存为默认。
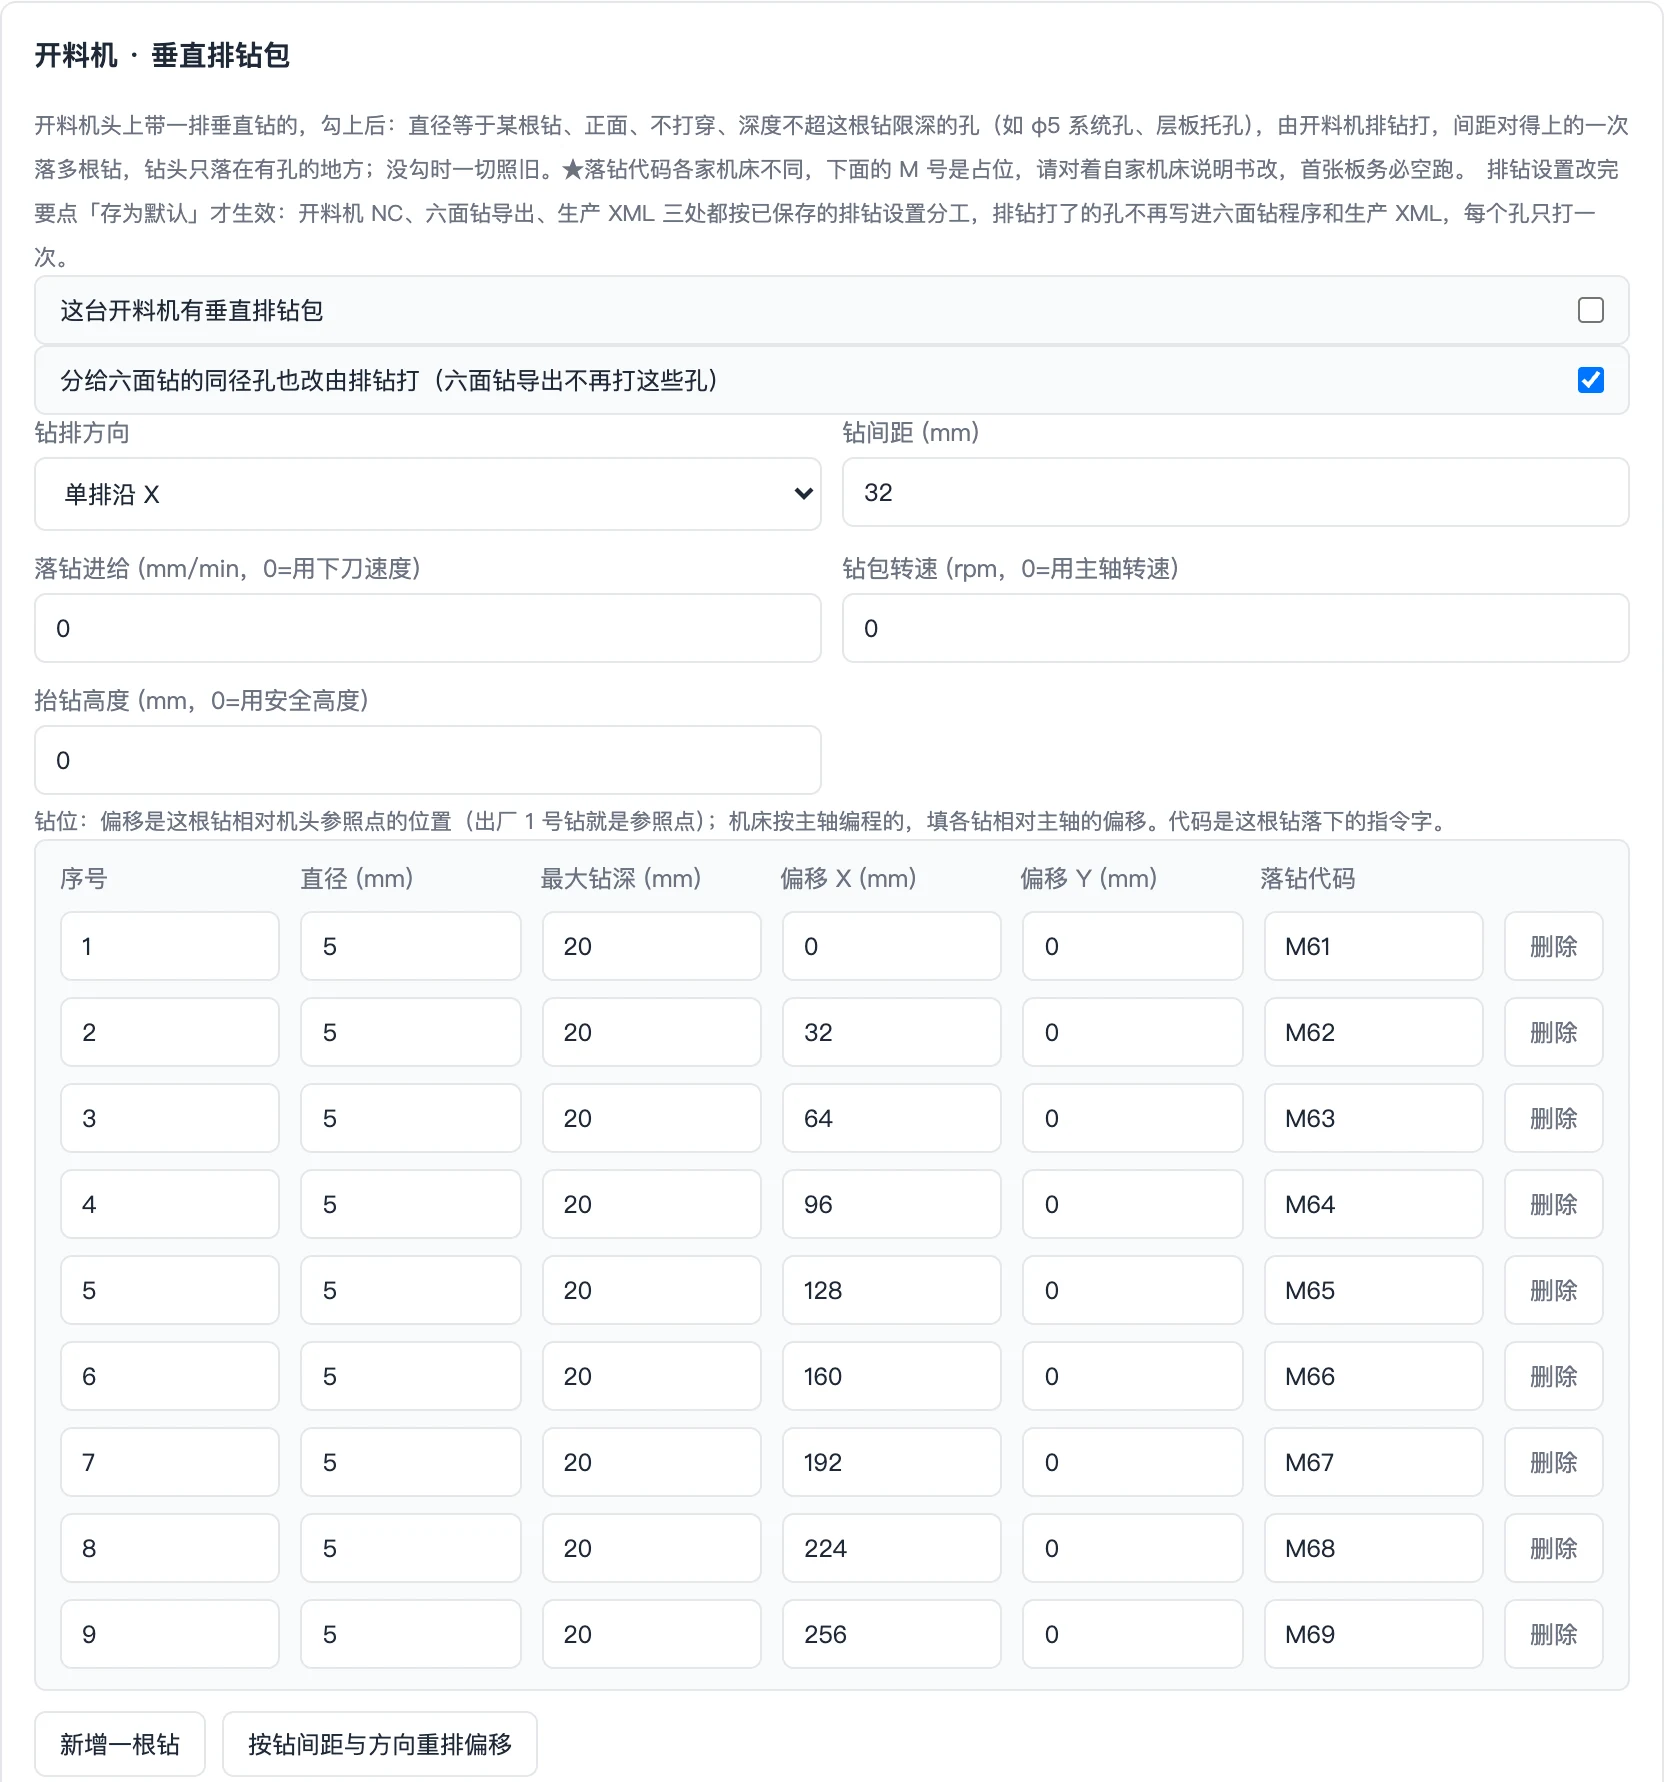
M 号是占位,首张板务必空跑
各家机床的落钻指令不一样,出厂填的 M61~M69(落钻)和 M60(收钻)只是占位示例。请对照自家机床说明书改好,第一张板先空跑确认,再上料加工。
开启后有什么变化
| 输出 | 变化 |
|---|---|
| 开料机 NC | 符合条件的孔按排钻行输出,一行落一根或几根钻 |
| 六面钻导出(BAN / MPR) | 已由排钻打的孔不再写进去 |
| 生产 XML | 已由排钻打的孔同样不再写进去 |
每个孔只打一次,不会开料机打一遍、六面钻再打一遍。三处都按已保存的排钻设置分工,所以改完一定要点 存为默认。
分给六面钻的同径孔也改由排钻打 出厂是勾上的:就算分流规则把这些孔分给了六面钻,只要符合排钻条件,也改由开料机排钻打。想让六面钻继续打这些孔,就取消勾选。
其他几项的「0」都表示沿用:落钻进给 0 = 用下刀进给,钻包转速 0 = 用主轴转速,抬钻高度 0 = 用安全高度。
二、分层下刀:层与层之间不抬刀
板厚、刀小或者机器吃不消一刀切透时,可以分几层往下切。设置在 设置 → 刀具参数:
- 每刀下切 填每层深度,例如 6。出厂是 0,表示一刀切透;填的数不能超过「NC 输出」里机台的「最大每刀下切」,超了输入框下方会提示;
- 分层时层间不抬刀 保持勾选(出厂已勾);
- 层间斜降坡角 出厂 10 度,一般不用改。
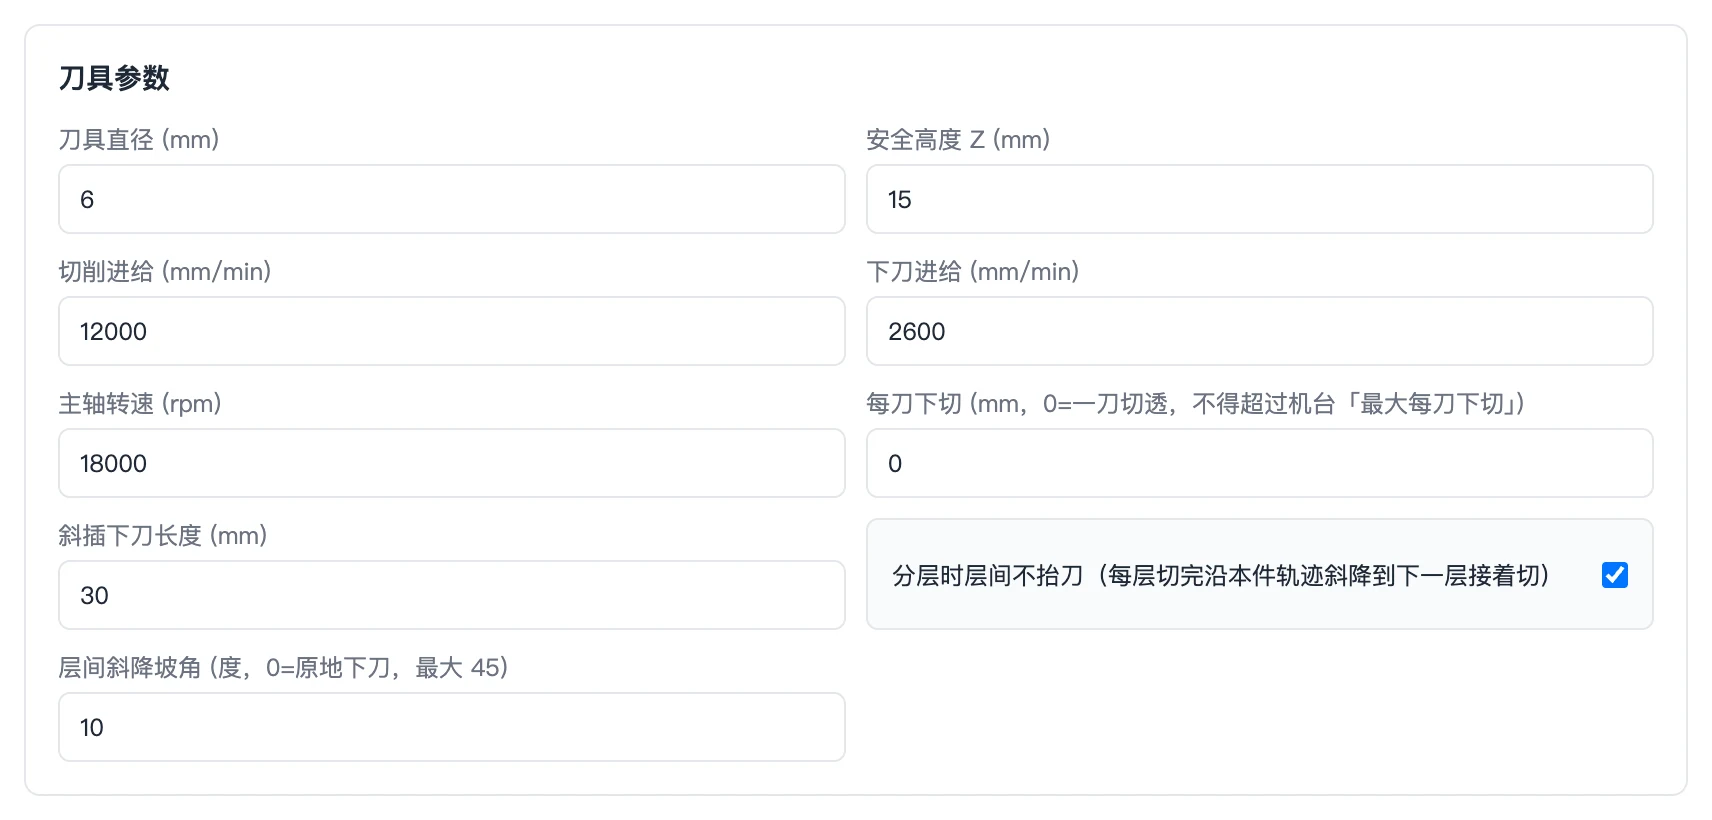
走刀怎么变:以前每切完一层都抬回安全高度,再垂直扎到下一层;现在一圈轮廓(或一个孔)切完一层后,刀不抬起来,沿着这块板已经切过的轨迹斜着降到下一层接着切。空行程少了,也不会在同一个点反复扎刀。
- 坡角越小,斜降段越长、越平缓;填 0 就是原地垂直下刀;最大 45 度;
- 坡角较陡时,斜降速度会自动放慢,下降速度不会超过「下刀进给」;
- 开口的槽、啄钻仍然每层抬刀,只是回扎时先快速移到接近高度,再按下刀进给切入;
- 不分层(每刀下切为 0,板厚也没超过最大每刀下切)时,这组设置不起作用。
想回到以前每层抬刀的走法,取消勾选 分层时层间不抬刀 即可。
三、余料回收再排:这单剩的,下单先用
每张大板排完,APlus 会把剩下的料整理成能再用的矩形余料,列在页面右侧的「余料清单」里。打开余料回收后,余料会记进企业的「余料库」,下一单同料排版时先用掉。
余料库放在企业云端:同一企业的人看到的是同一个余料库。哪台电脑导出的余料,别的同事排版时都能用上,车间里用掉、报废的记录大家也都看得到。
1. 打开余料回收
在 设置 → 工艺与防跑板 → 「余料」里:
- 确认 识别余料(出清单) 已勾选(出厂已勾)。余料长边至少 300mm、短边至少 150mm 才算余料,每张板最多识别 3 块,都可以改;
- 勾选 余料回收再排:排版用余料库、导出 NC 后把余料入库(出厂不勾);
- 余料优先 出厂已勾:余料库里有同料余料时先用余料,再开标准板;
- 选 余料使用策略,按需要填入库尺寸下限;
- 点 存为默认。
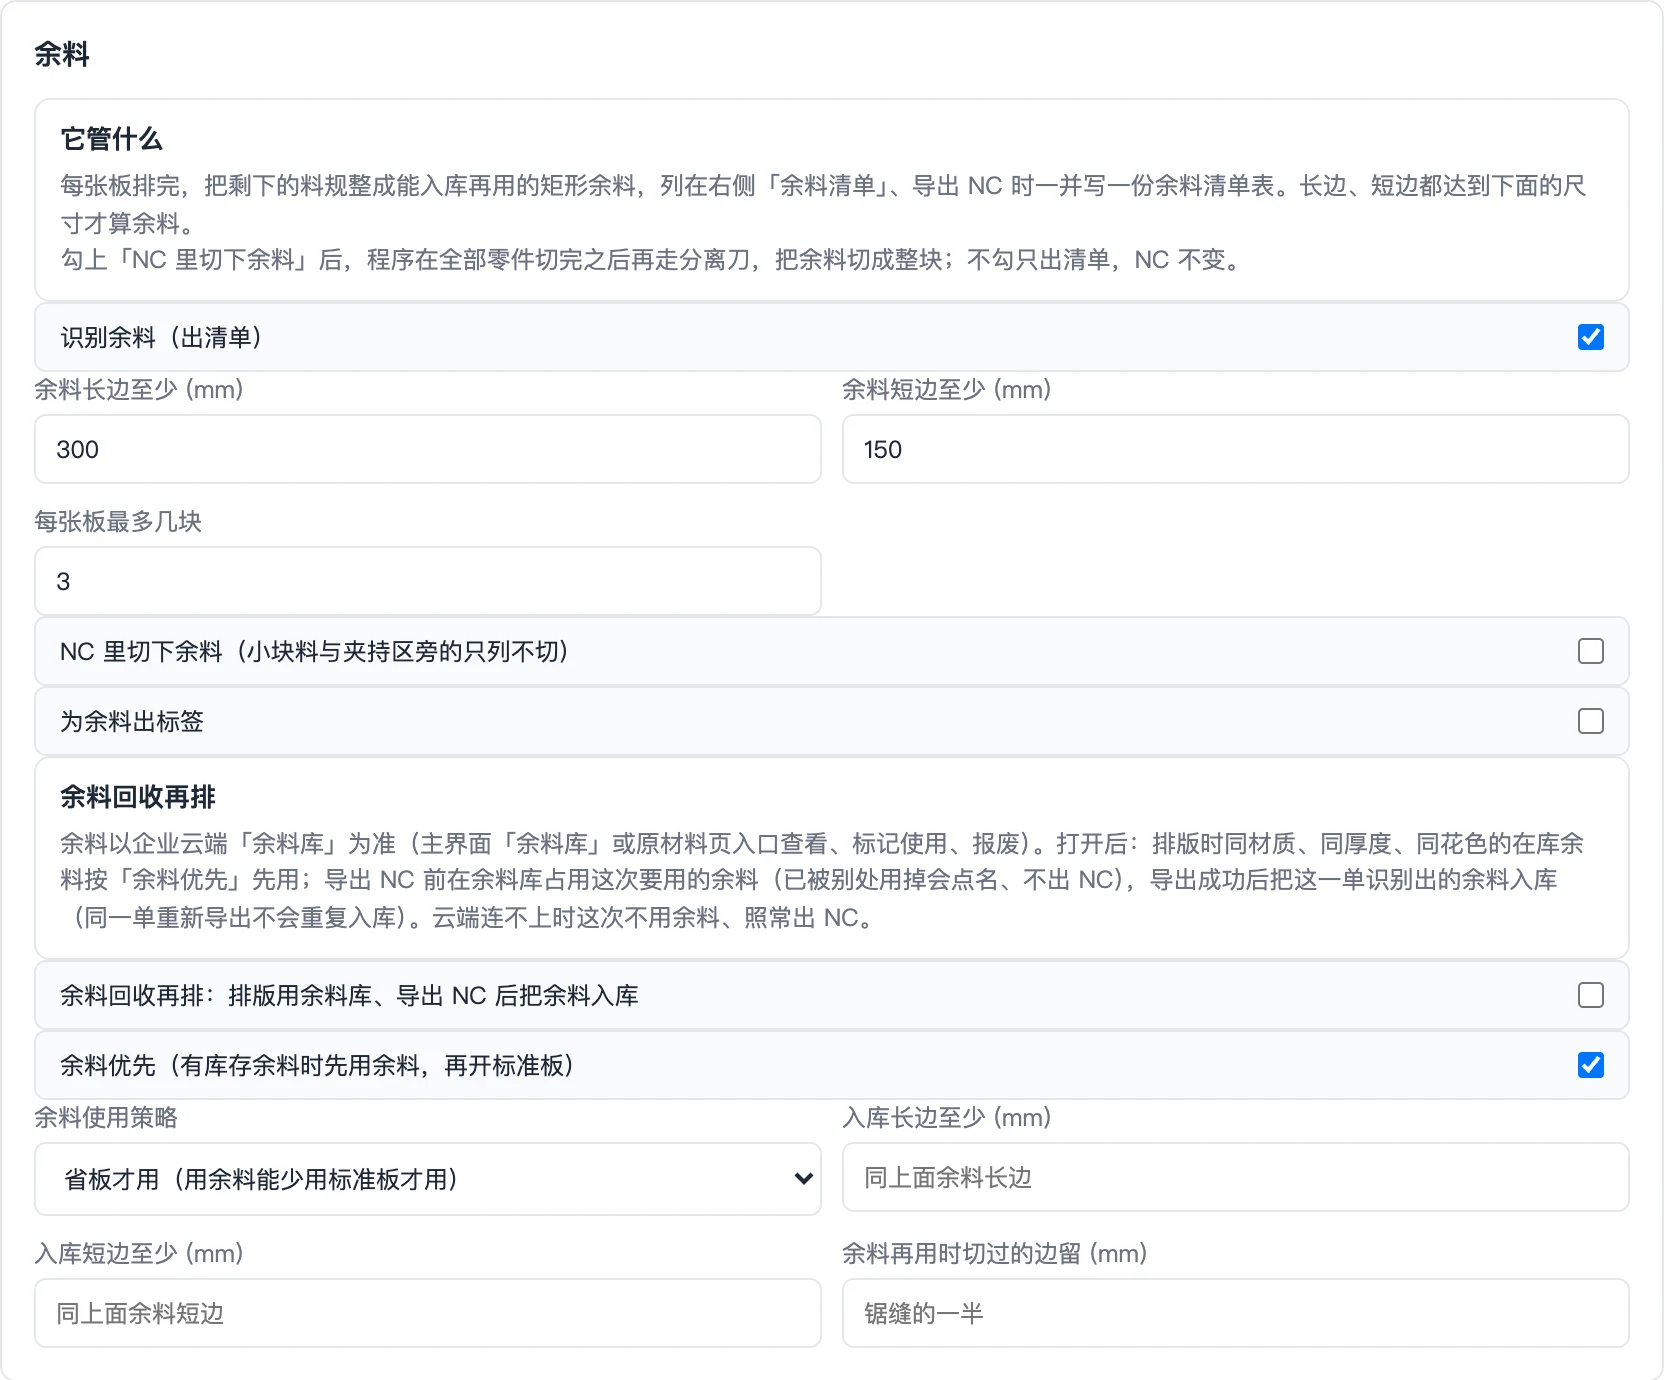
| 设置项 | 含义 |
|---|---|
| 余料使用策略 · 省板才用(出厂) | 用上余料能让这一单少开标准板才用;省不下就不用,余料留在余料库 |
| 余料使用策略 · 优先用尽 | 有同料余料就先用,适合想尽快清库存的时候 |
| 入库长边至少 / 入库短边至少 | 留空 = 与上面「余料长边 / 短边至少」一样。想只收大块料,就填得比识别门槛大 |
| 余料再用时切过的边留 | 余料再上机时,锯开过的那几条边留多少不排零件。留空 = 锯缝的一半;其余几条原片毛边照原片留边 |
2. 导出 NC 时自动出入库
开关打开后,每次导出 NC,APlus 会和余料库对一遍账:
- 写 NC 之前先占用:这一版排版要用的余料,先在余料库里占下来,别人就排不到这几块了;
- 被别人用掉了就不出 NC:如果其中有余料在您排版之后已经被别处用掉,这次一个 NC 文件都不写,提示里会点名是哪几块余料。页面会按余料库当前的库存自动重新排版,请核对新方案后再导出;
- 写 NC 失败会退回占用:NC 没写成功时,这次刚占下的余料会退回余料库,不会白白占着;
- 导出成功后入库:这一单识别出的余料记进余料库。同一单重新导出,不会重复入库。
余料库连不上时照常出 NC
网络断了或余料库暂时连不上时,这次排版和导出都不用余料,按标准板照常出 NC,页面会提示一句。这时页面上看到的方案如果用过余料,NC 会和它不一样,请重新优化后核对。
不想全自动,也可以不勾这个开关,在右侧「余料清单」里逐块点 入库,挑着收。开关关着时,排版不会用余料库里的余料。
3. 在余料库里查看和处理
打开主界面,在 报表生产 分组里点 余料库。优化生产页上方标签栏切到 原材料,下方也有「余料库」一栏,显示在库块数,点 打开余料库 进入同一个窗口。
余料库窗口里:
- 上方显示在库一共几块、约多少平方米,以及按材质分的块数;
- 可以按 在库、已使用、已报废、已替换、全部 筛选,也可以按材质、花色、来源订单、使用订单搜索;
- 每块余料列出余料编号、材质、厚度、长 × 宽、来源订单、入库时间、状态和去向;
- 点某块余料的 流水,能看到它从入库、被哪一单占用、标记使用到报废或撤回的每一步,谁在什么时候做的。
车间里实际用掉、切坏或受潮的余料,在这里处理,让余料库和实物保持一致:
| 操作 | 说明 |
|---|---|
| 标记已使用 | 填用在哪个订单;没有订单号时写一句用途 |
| 报废 | 必须写原因,例如「受潮起鼓」「崩边」。报废后记录保留,不会删除 |
| 撤回 | 把已使用或已报废的余料撤回到在库,同样必须写原因 |
只有企业管理员能处理余料
标记已使用、报废、撤回只有企业管理员能做,普通成员打开余料库只能查看和看流水,看不到这几个按钮。这样可以避免有人随手把余料报废掉,大家却不知道是谁、为什么。没有加入企业的个人账号,可以处理自己的余料。
同一单换了排版方案重新导出时,上一版入库的余料会变成「已替换」,以新方案的余料为准。
4. 下一单自动先用余料
下一单点 开始优化 时,余料库里同材质、同厚度、同花色的在库余料按「余料优先」和所选策略参与排版:
- 右侧「原片用量」会写出这一单用了几块余料库的余料、几张标准板;
- 策略是「省板才用」时,如果用上余料也省不下标准板,会注明「有库存余料但没用」,余料留在余料库;
- 这一单导出 NC 时,用到的余料按上面第 2 步先占用,导出成功后就不再是在库状态。
原材料页上方还能给每个材料组设「本组原片」:主原片可以设张数上限和单价,还可以添加备用原片。使用顺序是:余料库在库余料(余料优先开时)→ 主原片 → 备用原片。
5. 用了余料的方案,手动拖动后不能导出
如果这一版排版用到了余料库的余料或备用原片,再打开 手动排版 拖动过板件,导出 NC 时会被拒绝,提示里带有 multi_stock_manual_layout_unsupported。
为什么:手动拖过的排版,会按「每张都是主原片」来出 NC。用了余料或备用原片的方案,大板尺寸各不相同,照这个办法出 NC,余料板会被当成整张原片加工,零件位置就不对了。所以这种情况直接拦下,不会出一份错的 NC。
怎么办:
- 最简单的做法是点 开始优化 重新排一次,不要拖动,直接导出;
- 这一单确实需要手动调位置,可以先在设置里取消 余料优先,在原材料页把本组的备用原片移除,再重新优化,让这一版只用主原片,然后就可以拖动后导出。主原片设了张数上限、不够用时,仍会换用其他原片。
四、刀路拐角输出圆弧(G2/G3)
从 1.0.187 起,每套程控多了一个开关:刀路拐角输出圆弧(G2/G3)。
开料机沿零件外形走刀时,零件上的圆角、R 弧,以及刀绕过零件外角的那一段,可以用两种方式写进 NC:
- 圆弧指令:用一句 G2 或 G3 写一段圆弧,程序短,拐角走得顺;
- 全折线:只用直线(G1)。零件上的圆弧拆成许多很短的直线;零件的外角处,刀走到角外的尖点再转向,不绕圆弧。
大多数开料机控制器都认圆弧指令,出厂是开的,导出结果和以前一样。有的控制器不认 G2/G3,或者认得但走出来的轨迹不对,这时把开关关掉,改成全折线输出。
在哪设置
开关放在程控里:认不认圆弧是机床控制器决定的,一台机器配一套程控,所以跟着程控走。
- 优化生产页右上角点 设置,切到 NC 输出,最上面是「程控 · 当前机台方言」;
- 在 程控方案 里选这台机器的那一套,点 套用到下面各项,开关会变成这套程控记下的状态(以前的程控没记过,一律是开);
- 勾选 = 输出圆弧,取消勾选 = 全折线;
- 点底部 存为默认。开关的状态会记进当前选中的这套程控,以后选这套程控、点套用,还是这个状态;设置跟着账号保存,换电脑登录也一样。
只改勾选、不点「存为默认」时,只对这一次导出有效。
怎么判断自家控制器支不支持圆弧
第一次在一台机器上用 APlus 出的 NC 时:
- 先用默认(带圆弧)的程序,把 Z 抬高 30~50mm 空跑一张;
- 如果控制器报错(例如提示不认识 G2/G3、圆弧半径错误),或者空跑时拐角明显走偏、走成大圆,就说明这台机器不适合用圆弧;
- 回到设置里取消勾选 刀路拐角输出圆弧(G2/G3),重新导出,再空跑确认。
关掉后零件尺寸不变
零件上的圆弧拆成直线时,每段直线离真实圆弧不超过 0.005mm;零件外角处,刀只是在角外的废料里多走一小段,不会切进零件。代价是 NC 行数多一些。圆弧切入、圆弧切出(「下刀方式」「抬刀方式」选了圆弧的)也会一起改成折线。
和刀补方式无关
这个开关只管圆弧怎么写。用出厂的「软件补偿」时,NC 里已经是刀心轨迹,开或关都不需要在机床上另开刀具半径补偿。
五、其他改进
方孔的角切得更准:方孔、内开口的角,现在只留刀具本身切得出的最小圆角(6mm 刀就是 R3)。以前这类角会多留一圈料,圆角差不多是刀具半径的两倍,方孔实际偏小,方形配件可能装不进。外轮廓的尖角照旧是尖角。这是自动的,不用设置。
NC 里写明每段来自哪块板:导出的 NC 里,每个零件的刀路前面多了一行注释,例如 (SRC P=A0001 C=C01):P 后面是板号(和标签上的板号一致),C 后面是柜体编号。拿着一段 NC 就能找回是哪只柜、哪块板。这一行只是注释,不改任何走刀。在 设置 → NC 输出 → 「NC 来源注释」可以选:
- 仅编号(出厂):只写板号、柜体编号这类英文和数字,控制器不认中文或特殊字符时用这项;
- 编号 + 名称:再加上订单、柜名、板名、孔槽和五金名称。控制器不认中文时别选这项;
- 关:不写来源注释。
刀路预览里看来源:在 NC 刀路 页点选一道工序(比如一个孔),右侧「当前工序」下面会出现「来源」卡片,写明订单、柜体、板件、件序和孔槽;排钻一次落钻打了几个孔的,逐孔列出。
排版后改了设计会提示:板件来自当前场景或导入的 XML 时,如果排版之后又改了板件(比如改了尺寸),优化生产页上方会提示「设计已修改,排版结果可能过期,建议重新排版」,并点名是哪只柜的哪块板、改了什么。导出 NC 的确认框里也会显示同样的提示和一个 重新排版 按钮。只是改了尺寸时,这个提示不拦截,仍可继续导出,由您决定;场景里增删了板件时,导出会被板件核对拦下,需要先重新排版。
完成确认
- 开了排钻包:含 φ5 系统孔的单子,开料机 NC 里出现排钻行;六面钻导出和生产 XML 里不再有这些孔;
- 每刀下切填了 6:18mm 板分三层切,层与层之间刀不抬起,而是斜着降下去;
- 开了余料回收:导出 NC 后,主界面「报表生产 → 余料库」里多出这一单的余料,同企业的同事也能看到;下一单同料排版时,「原片用量」里写着用了几块余料;
- 导出的 NC 里每个零件段前有一行
(SRC P=… C=…); - 关掉了「刀路拐角输出圆弧(G2/G3)」:导出的 NC 里没有 G2、G3,只有直线。
常见问题
勾了排钻包,六面钻导出里还有 φ5 孔
先确认改完点了 存为默认:六面钻导出和生产 XML 按已保存的排钻设置分工,只在页面上勾选不算数。再核对孔本身:孔在背面、打穿,或孔深超过钻的「最大钻深」,都不会改由排钻打。另外 分给六面钻的同径孔也改由排钻打 如果取消了勾选,分流规则分给六面钻的孔也会留在六面钻。
排钻行的 M 号机床不认
出厂 M 号是占位,需要按自家机床说明书改每根钻的落钻 M 号,以及「落钻指令」「收钻指令」两段。改完先空跑第一张板。
每刀下切填了数,输入框下方出现提示
填的深度超过了「NC 输出」里机台的「最大每刀下切」。把每层深度改小,或者按机器实际能力调整「最大每刀下切」。
开了余料回收,余料库里一直是空的
余料只在 NC 导出成功后才入库,只排版不导出不会入库。另外检查「识别余料(出清单)」有没有勾上,以及入库长边 / 短边下限是不是填得太大,余料够不上门槛。导出时如果余料库连不上,这次也不会入库,可以在右侧「余料清单」里逐块点 入库 补上,已经入过的不会重复。
余料库里有同料余料,排版却没用
策略是「省板才用」时,用上余料也省不下标准板,余料就留在余料库,「原片用量」里会注明原因。想有余料就先用,把策略改成「优先用尽」。另外余料必须和板件同材质、同厚度、同花色,而且是「在库」状态,才会被选上。
导出提示「NC 没有写出:本方案要用的余料……已不在余料库」
您排版之后,方案里用到的这几块余料已经被别处用掉了(比如同事的单子先导出,或者管理员标记了已使用、报废)。为了不让两单抢同一块料,这次一个 NC 文件都没写。页面会按余料库当前的库存自动重新排版,核对新方案后再导出即可。
我是普通成员,余料库里看不到报废、撤回按钮
标记已使用、报废、撤回只有企业管理员能做。车间里有余料用掉或坏了,请告诉企业管理员处理;您可以点 流水 查每块余料的去向。
导出被拒,提示里有 multi_stock_manual_layout_unsupported
这一版用了余料库的余料或备用原片,又手动拖动过板件。点 开始优化 重新排版后直接导出即可;必须手动调位置的,参照上文第三节第 5 步,让这一版只用主原片。
同一个车间两台机器,一台认圆弧一台不认,怎么办
这个开关跟着程控走。两台机器各用各的程控:不认圆弧那台的程控里取消勾选并点 存为默认;以后给哪台机器出 NC,就先选对应的程控、点 套用到下面各项,另一台不受影响。
我的机床控制器读到来源注释会报错
把「NC 来源注释」设成 仅编号(纯英文数字);还不行就选 关,NC 就和以前一样。