双面 NC:正反面加工与翻板设置
一块板的正面和反面都需要打孔、开槽时,只加工朝上的一面不够。双面加工会按翻板方向生成两面的程序,让两面的孔槽都有对应工序。
本文适用于 优化生产 中已有双面加工选项的版本。双面加工是这一单的加工策略;翻板轴和定位基准属于机台程控,需要与现场实际摆板方式一致。
一、先确认哪些孔槽交给开料机
- 按原有流程为柜体生成五金与孔槽;
- 在订单里重新从场景生成并保存报表,更新生产快照;
- 检查分流工具:哪些孔槽由开料机加工,哪些送六面钻,哪些明确不加工;
- 进入主界面 → 报表生产 → 优化生产,选择订单并完成排版。
双面加工只处理已分给开料机的加工项目。原来送六面钻或明确不加工的项目,不会因为开启双面而改派开料机。
二、设置翻板方式
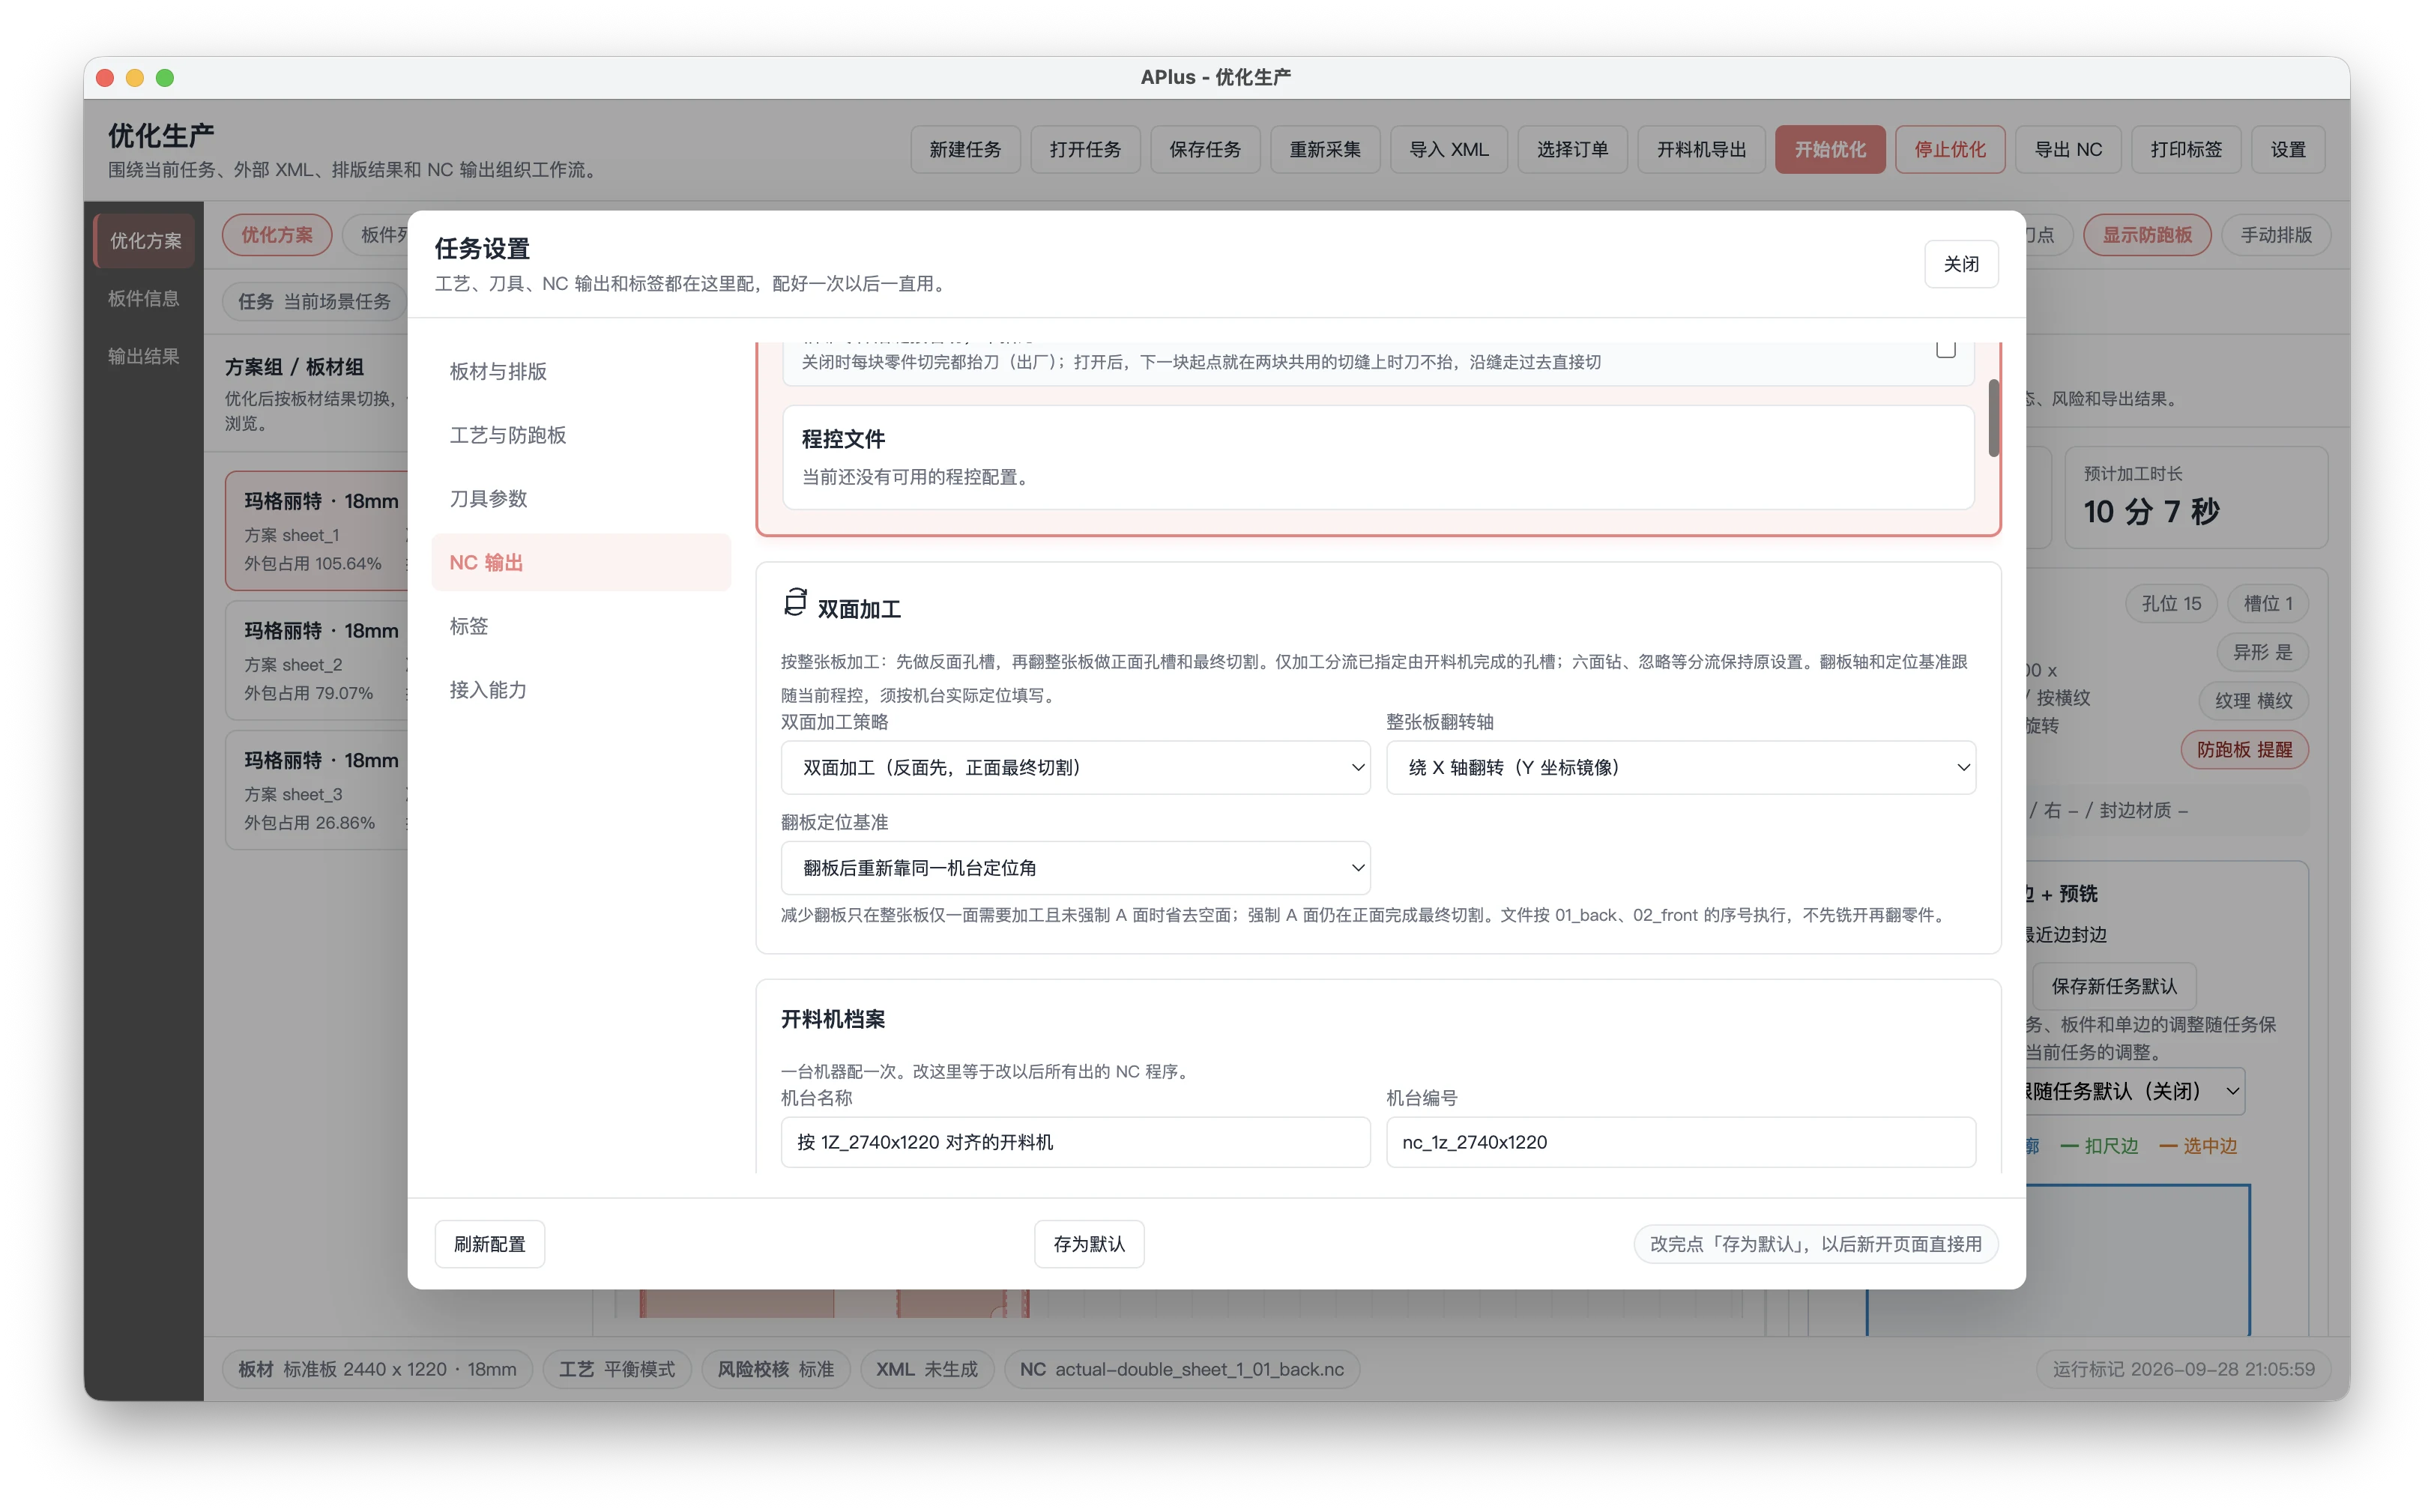
在 优化生产 点 设置,进入 NC 输出,找到 双面加工。在当前使用的机台程控中,核对 整张板翻转轴 和 翻板定位基准。
| 设置 | 怎样理解 |
|---|---|
| 绕 X 轴翻板 | X 方向保持,Y 方向镜像 |
| 绕 Y 轴翻板 | Y 方向保持,X 方向镜像 |
| 翻板定位基准 | 当前支持「翻板后重新靠同一机台定位角」,现场也须按同一定位角重新靠好 |
例如一张板沿某个方向翻过来,原来离定位边很近的孔可能变成离另一侧很近。翻板轴和定位角配错,孔位会落到相反位置;不要只看两张程序都有孔就认为正确。
如果板材有指定的正面,先按AB 面(指定正面)核对。现场的第一面、第二面与程序标识需要对应,不能只凭饰面颜色猜加工顺序。
三、选择双面加工并导出
- 在 优化生产 的设置中找到 双面加工;
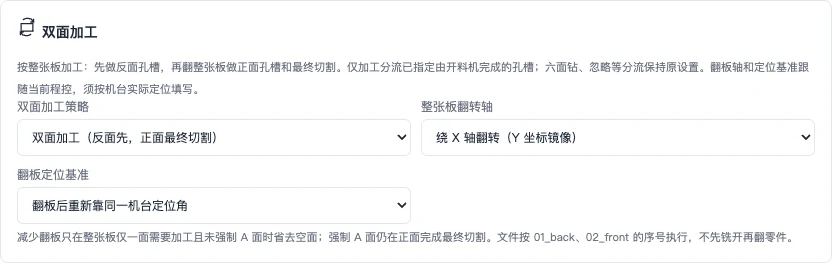
- 在 双面加工策略 中选择 双面加工(反面先,正面最终切割) 或 减少翻板(整张单面时一次完成);
- 核对当前程控、翻板方式、刀具及板材厚度;
- 点 导出 NC,查看导出结果中的各面程序与加工说明;
- 用机台看图软件核对两面的孔槽、定位角和加工顺序,再交给操作人员试切。
两面按什么顺序加工
需要加工两面的整张板,按文件序号先运行 01_back,做反面的孔槽;按指定轴翻板并重新定位,再运行 02_front,做正面的孔槽与最终外形切割。
翻板前保持整张板完整
不要把板件先切散再按整张板的坐标翻板。两面孔槽要在最终切割前完成,翻板后重新靠好定位。 首次使用时,从一两张具有正反面孔槽的代表板开始,核对尺寸和孔位后再批量加工。
减少翻板 只在整张板仅一面需要加工、且没有强制 A 面时,省掉没有内容的一面并一次完成。指定 A 面时,仍保持正面完成最终切割。如果两面都有必须加工的孔槽,仍然需要翻板;它不会把反面的盲孔改成穿孔,也不会省略孔槽。
完成确认
- 每个交给开料机的正反面孔槽都有对应程序;
- 两面的定位角与现场翻板动作一致;
- 反面孔槽先做,整张板翻面后再做正面与最终切割;
- 送六面钻和明确不加工的项目保持原有分流;
- 试加工后的孔位、槽位与成品尺寸符合设计。
常见问题
双面加工要换一套程控吗
双面加工在 NC 输出设置里选择。机台的翻板轴、定位基准和程序约定保存在程控中。 同一机台的单面和双面任务可以复用已经核对好的程控,不需要每一单重新配置机台。
开启减少翻板后,为什么仍然有两面程序
两面都有必须加工的内容时,翻板不能省。指定 A 面时也保持正面完成最终切割。减少翻板只在整张单面且未强制 A 面时省去空面,不会删掉反面孔槽。
反面的孔槽为什么没有出现在 NC 里
先检查分流规则和订单生产快照。孔槽如果已经分给六面钻,应该到六面钻程序里核对;模型改过后没有重新保存报表,也会使导出仍使用旧快照。
看图软件中两面孔的位置像是镜像,正常吗
翻板后坐标需要镜像,这是正常现象。应按设置的翻板轴和定位角,把两面的物理孔位对到同一块板上核对。 镜像的方向与实际翻板动作相反时,先改正设置并重新导出,不要直接加工。